渝中区音迪娱动力柜与配电箱钣金工艺差异对比
在渝中区音迪娱网络技术的日常电气成套项目中,我们常被客户问到一个问题:动力柜和配电箱看着差不多,为什么报价差那么多?答案往往藏在钣金工艺里。作为电气成套设备的两大主力,它们的钣金加工差异直接决定了防护等级、散热效率乃至整机寿命。
一、结构设计的底层逻辑不同
配电箱(尤其是照明箱)通常采用薄板折弯+拼装结构,板厚多在1.0-1.5mm之间,箱体内部空间紧凑,元器件排布密集。而动力柜因为要承载大电流开关和变频器,柜体板厚普遍达到1.5-2.5mm,且必须采用九折型材或十六折型材作为主框架。这种型材的加工精度要求极高,折弯误差必须控制在±0.5mm以内,否则柜门无法对位。
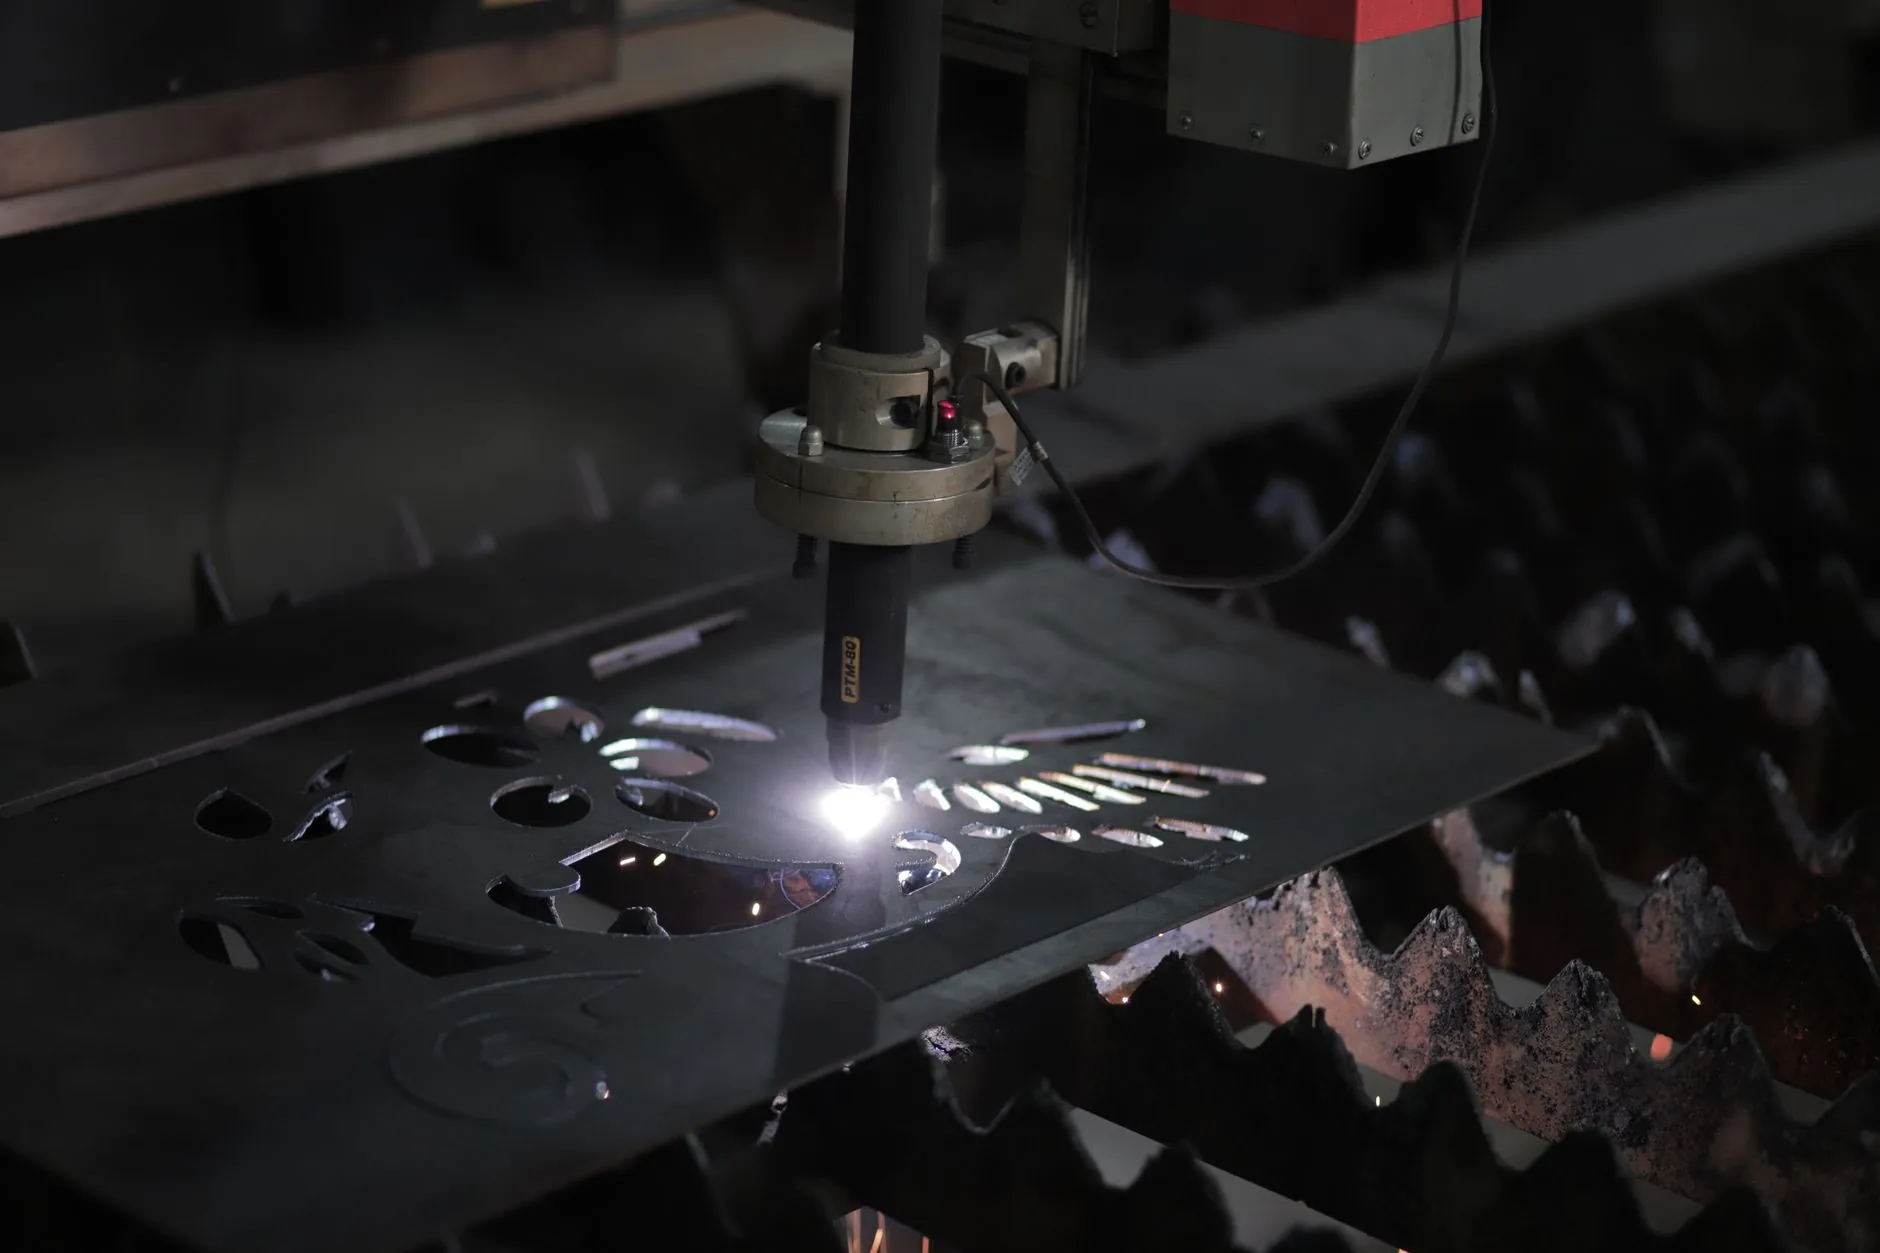
另一个隐蔽差异在于**焊接工艺**。配电箱为了控制成本,多采用点焊+二保焊;动力柜则要求满焊并打磨平整,焊缝需通过盐雾试验。我们实测过,满焊柜体在振动工况下的抗疲劳强度比点焊结构高出约40%。
二、实操中的工艺控制要点
在渝中区音迪娱的车间里,钣金师傅对两类产品的处理手法有明显区分:
- 配电箱的**门板加强筋**间距可以放宽到200mm,但动力柜必须≤150mm,防止大平面变形
- 照明箱的散热孔采用数控冲床直接冲制,动力柜则要求激光切割+去毛刺,避免金属屑落入母线舱
- 所有动力柜的**接地排**必须镀锌后再安装,配电箱则允许直接使用冷轧板
这里有个关键数据:动力柜的IP防护等级通常要求达到IP54,而普通配电箱IP4X即可。这意味着动力柜的所有接缝处必须加装密封条,且门锁要采用三点式压紧结构,这套密封系统的钣金加工工时,比配电箱多出整整2.5倍。
三、数据对比:成本与性能的平衡
以渝中区音迪娱近期的项目为例,同样容纳12个回路:
配电箱(照明箱):板厚1.2mm,折弯12刀,焊接18处,成本约420元
动力柜:板厚2.0mm,折弯28刀,焊接46处,成本约1150元
两者差价近3倍,但动力柜的载流能力提升至400A,热损耗却降低了22%。对于连续运行的工业场景,这笔投入两年内即可从电费节省中收回。
四、选择建议
在电气成套选型时,别只看外观。如果现场有电机、焊机等感性负载,务必选择动力柜;纯照明或小功率插座回路,采用高品质配电箱即可。渝中区音迪娱网络技术建议,在沿海高湿地区或粉尘车间,即使小功率回路也宜将防护等级提升至动力柜标准,这时的钣金工艺差异,就是设备能否扛过三年的分水岭。
钣金工艺没有绝对的好坏,只有是否匹配工况。理解这些差异,才能让每一分钱都花在刀刃上。