渝中区电气成套设备质量把控:从钣金加工到规范布线的关键工序
在渝中区电气成套设备的制造链条里,从一块冷轧钢板到一台能稳定运行的配电箱,中间隔着的是数十道看不见的工艺关卡。很多用户只关心设备最终能不能通电,却忽略了钣金精度与布线规范才是决定设备寿命的隐性基因。今天我们从车间现场出发,聊聊那些容易被忽视却又至关重要的质量把控节点。
钣金加工:尺寸公差是成套设备的“第一道命门”
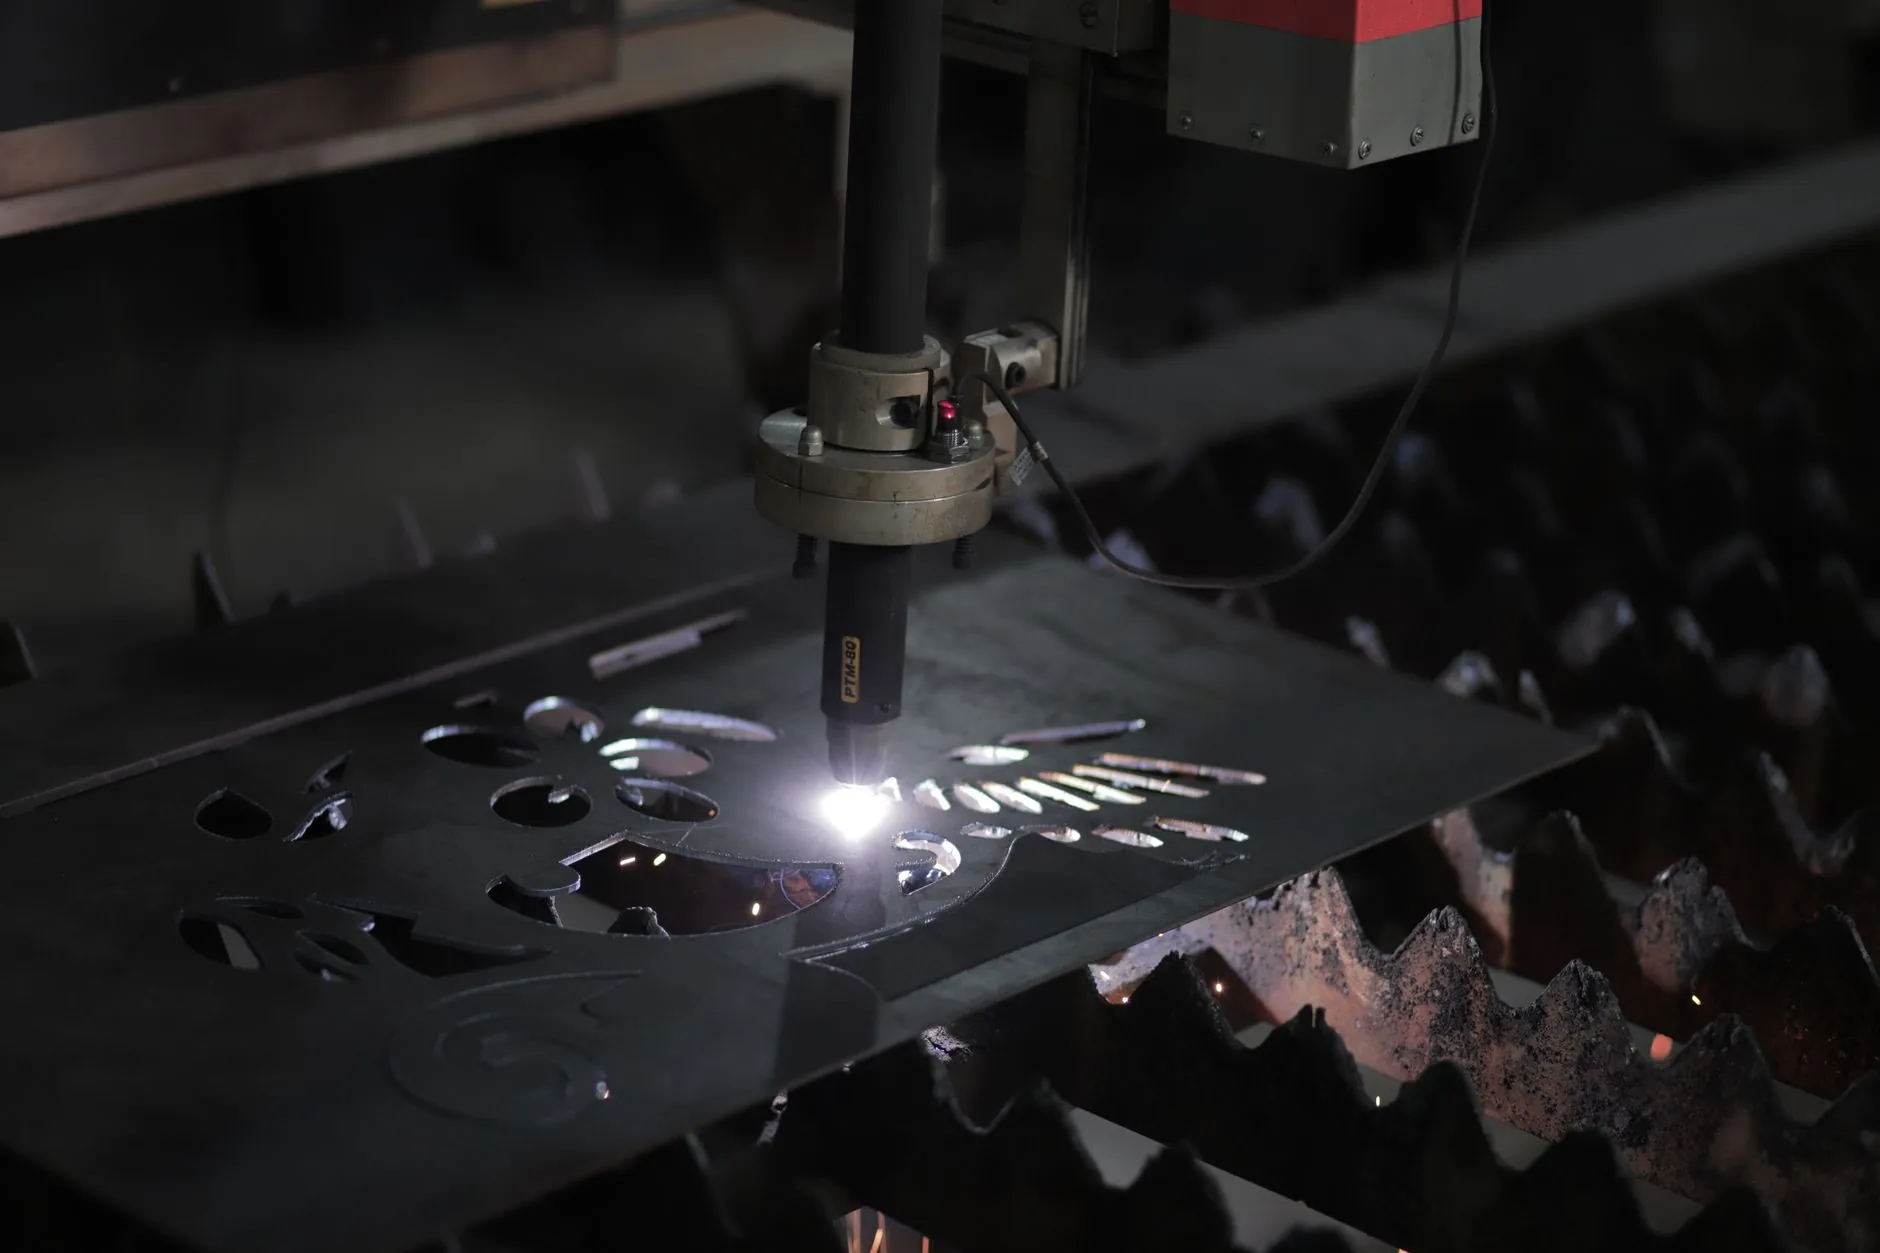
一台合格的动力柜,其柜体框架的垂直度误差必须控制在±1.5mm/米以内,门板与门框的间隙均匀度不能超过2mm。如果剪板、折弯环节的模具磨损或数控参数漂移,后期安装断路器、母排时就会出现“错孔”或“干涉”问题。我们实测过,板材厚度偏差超过0.3mm时,焊接变形率会上升约18%,这对照明箱这类薄板结构尤其致命。因此,建议每批次加工前用激光测距仪抽检首件,并保留折弯角度记录——这不是形式主义,而是为后续装配环节省下返工时间。
规范布线的核心:相序、色标与弯曲半径
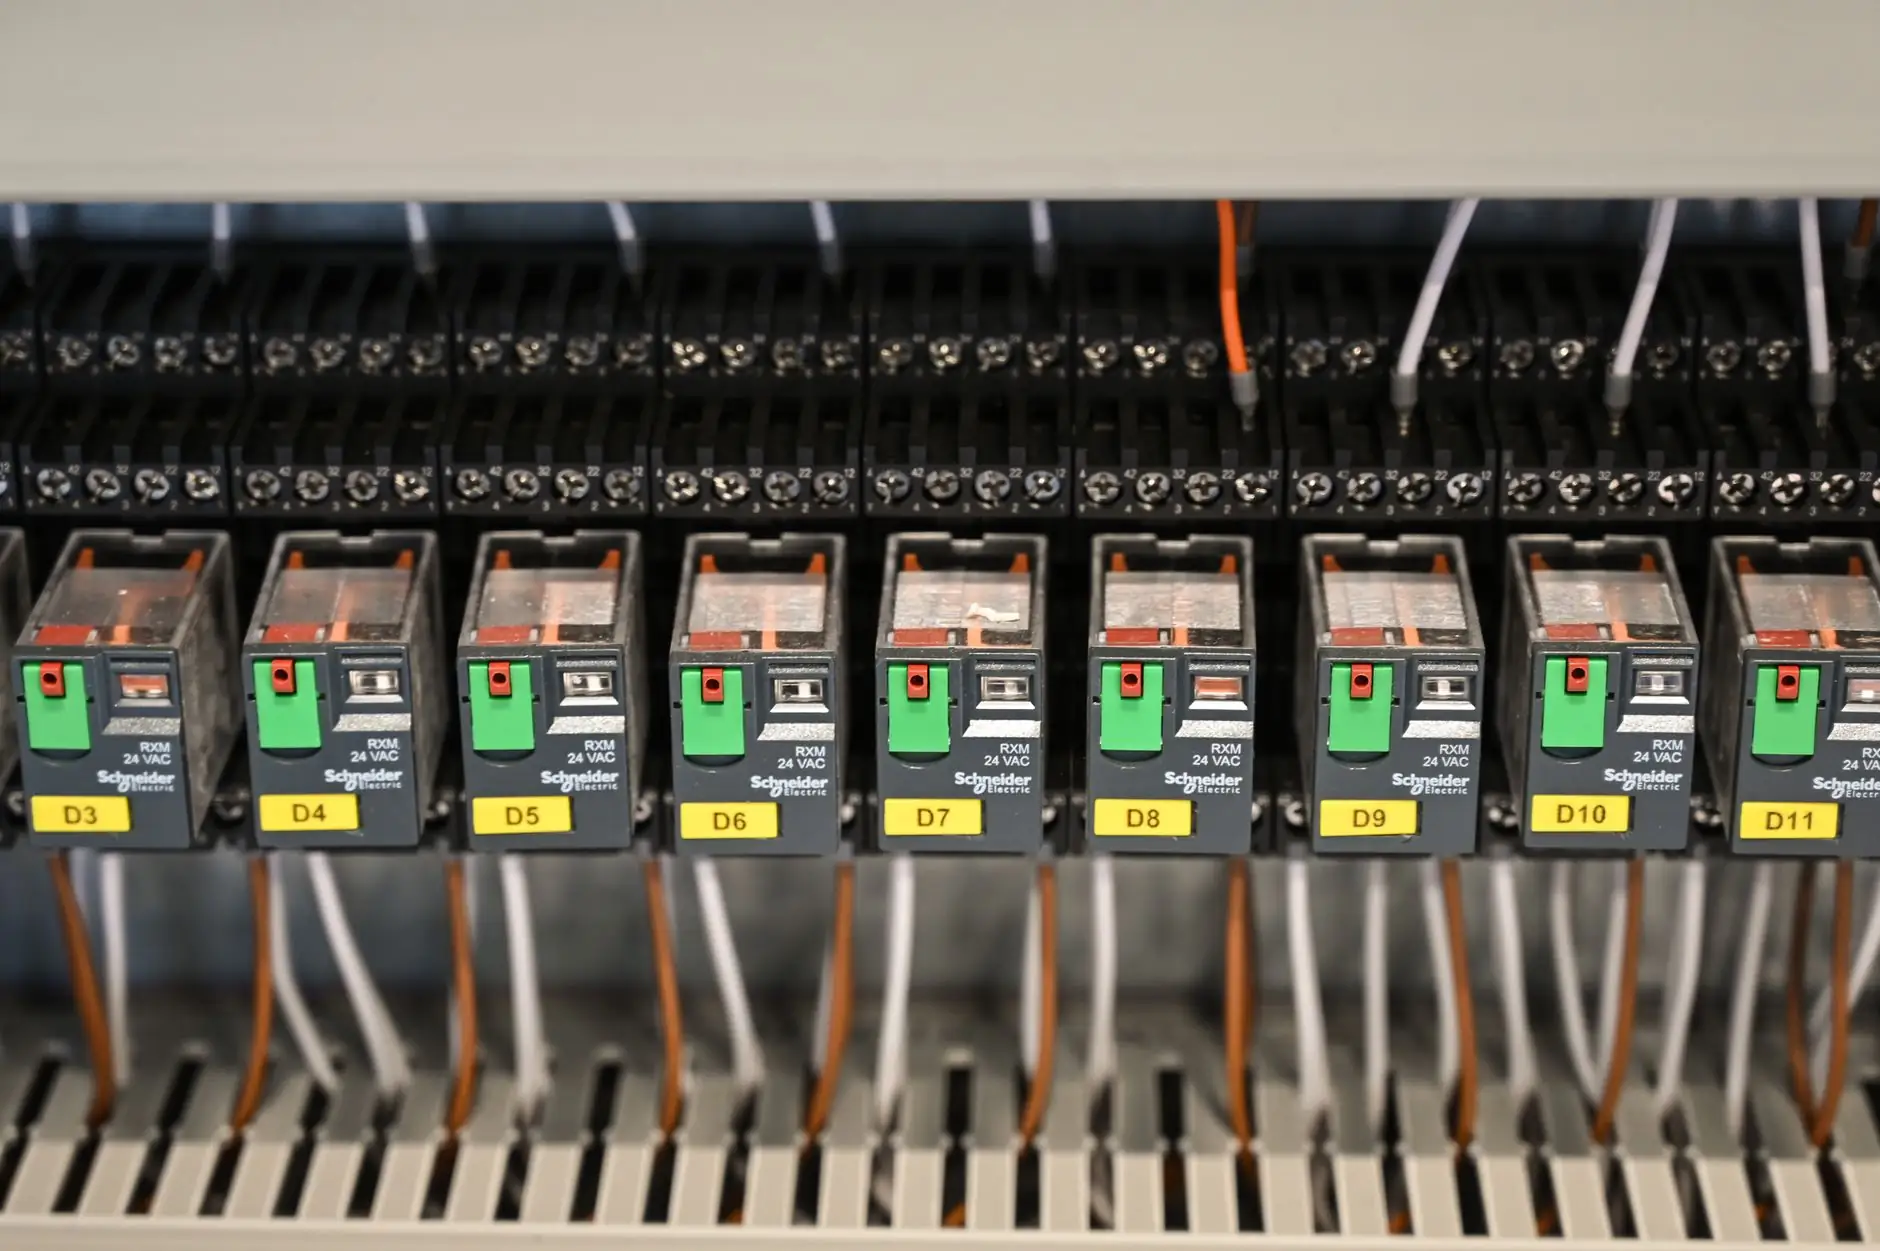
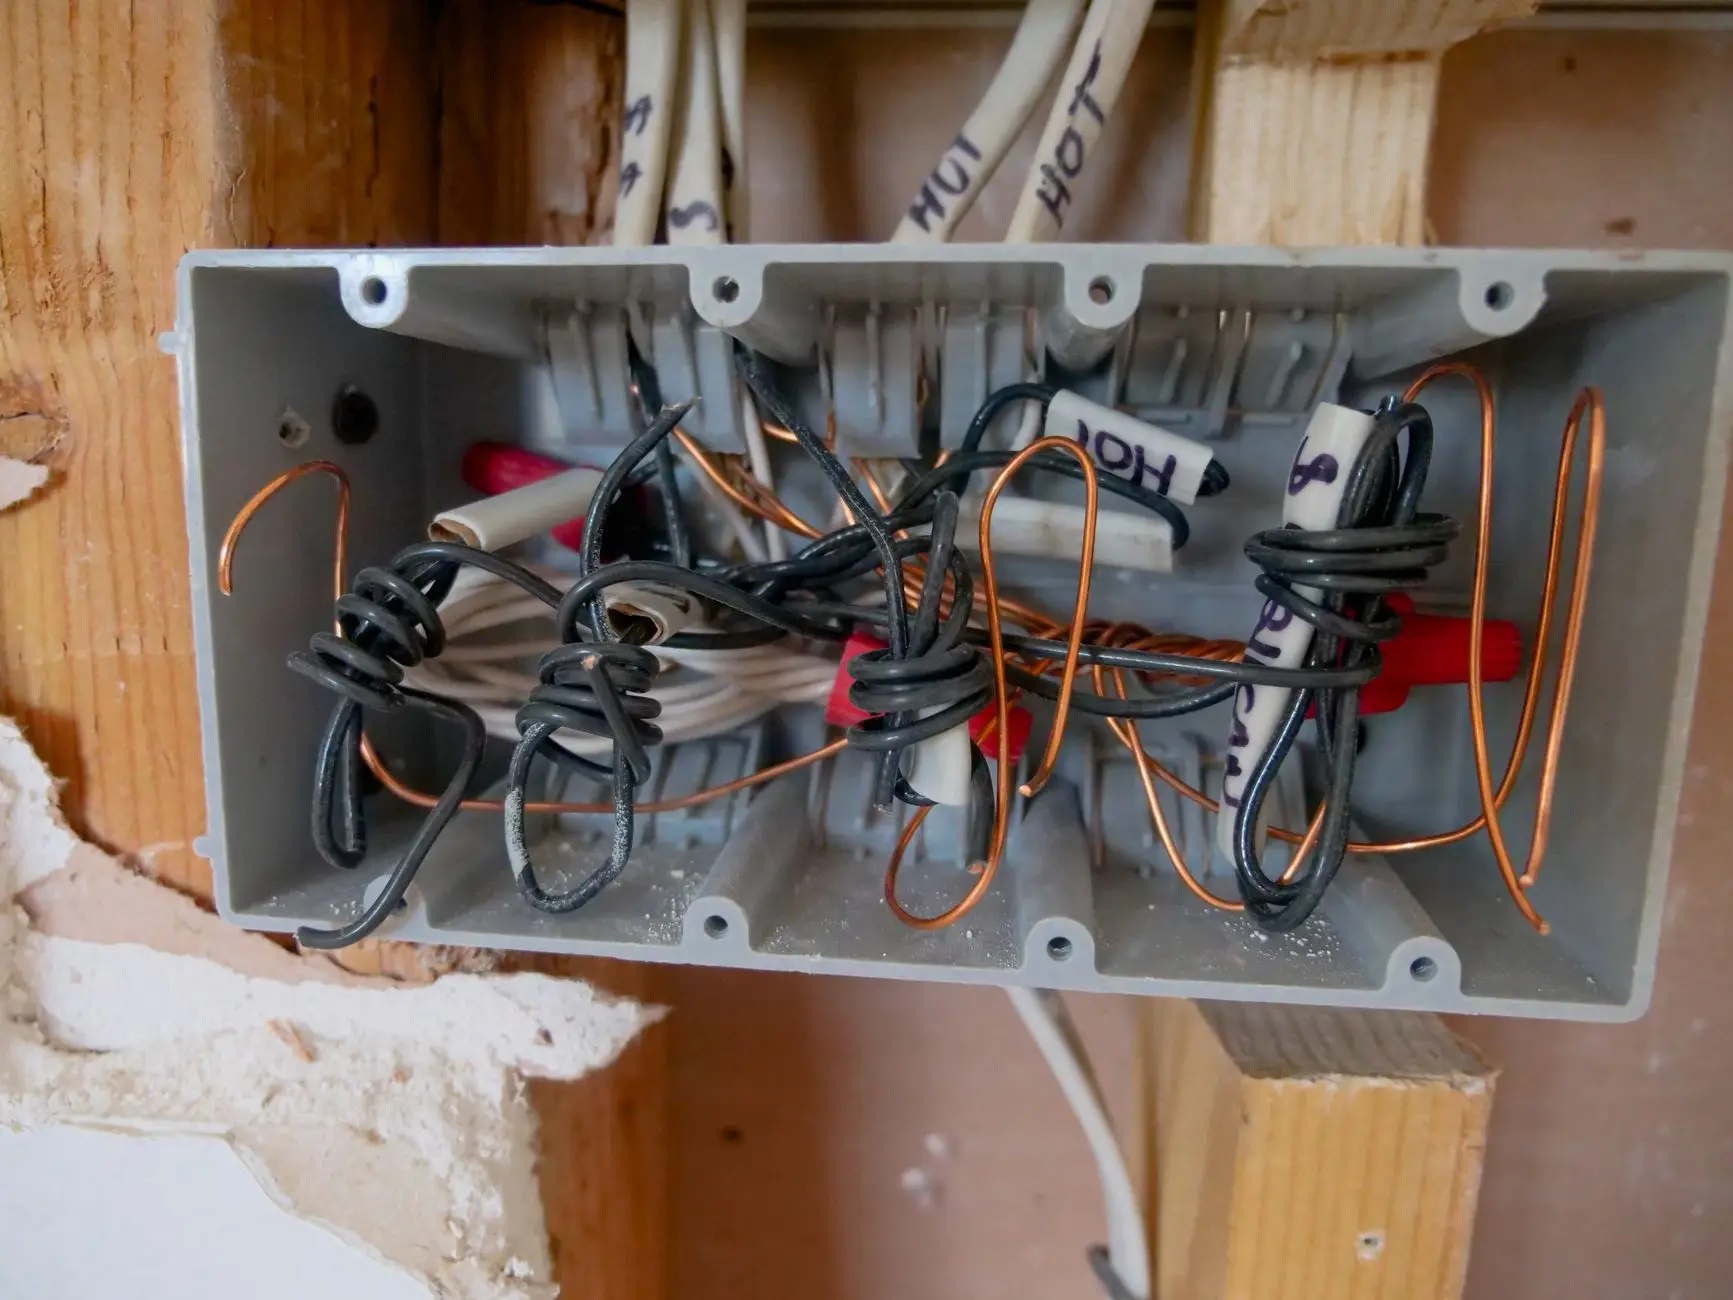
电气成套设备内部布线的质量,直接决定检修时的安全性和散热效率。以我们常用的BV线为例,主回路导线截面积与断路器额定电流的匹配关系必须遵循GB/T 7251.1标准:比如100A动力柜的进线至少需要25mm²铜芯线,且导线弯曲半径不得小于其外径的6倍。很多现场问题出在“看起来整齐”的假象上——扎带过紧导致绝缘层受压变形,或者导线与锐边接触没有加护套,运行半年后就可能出现爬电痕迹。
另外,相序色标必须严格执行:A相黄、B相绿、C相红、N线淡蓝、PE线黄绿双色。这是行业底线,哪怕工期再紧也不能省。我们在渝中区的服务项目中遇到过不止一次,因色标混乱导致调试人员误操作的事故险情。
常见问题:为什么同样的图纸,不同厂家的成品差距巨大?
抛开元器件品牌差异,最常见的是母排加工工艺不一致。有些小作坊用普通切割机下料,母线端面毛刺未倒角,搭接面压花工艺粗糙,导致接触电阻超标。按标准,母排搭接面的接触电阻应小于同长度母排电阻的1.2倍,否则温升会急剧恶化。此外,二次接线端子压接不牢、线号管打印模糊,都会给后续运维埋雷。
这里给选型用户一个实用建议:验收配电箱或照明箱时,重点查看端子排的紧固力矩是否按说明书执行(通常M6螺栓需拧至6-8N·m),以及线槽盖板是否阻燃(V0级)。这些细节比看表面喷漆更实在。
从钣金到通电:最后一道绝缘测试不能省
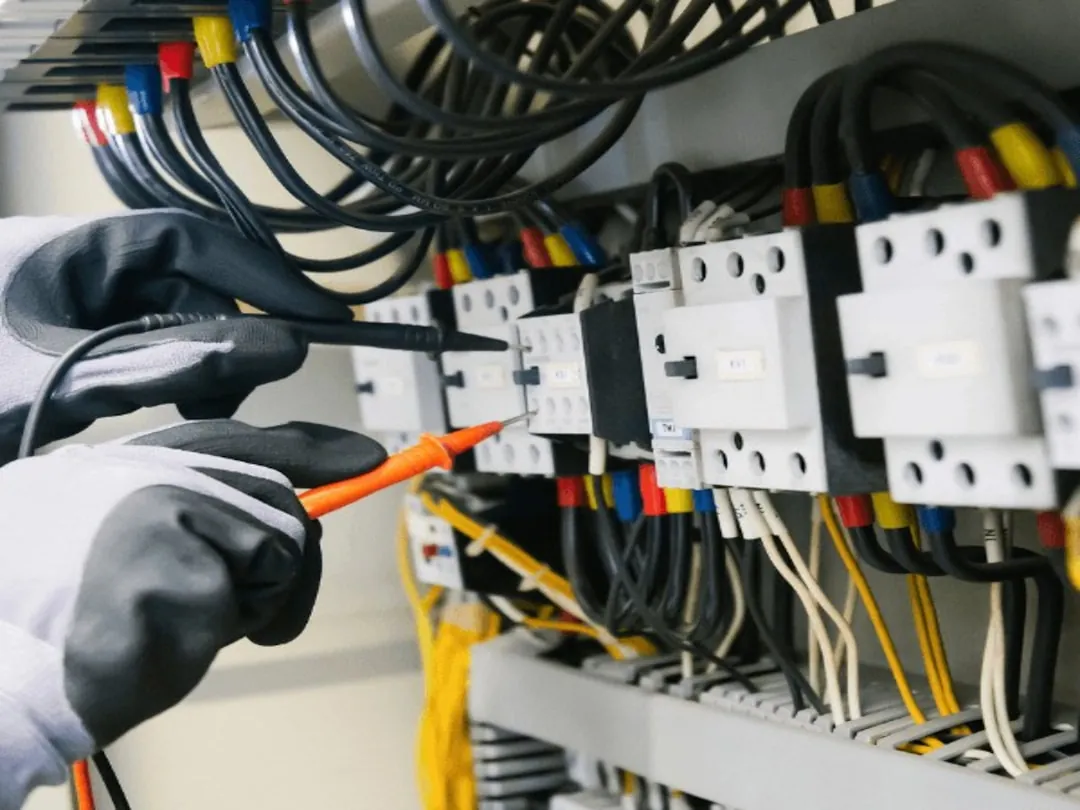
整机装配完成后,必须进行工频耐压试验:对主电路施加2500V/50Hz电压持续1分钟,无击穿或闪络。同时测量绝缘电阻,用500V兆欧表测试,各回路对地及回路间阻值应≥1MΩ(潮湿环境下不低于0.5MΩ)。这一步能有效筛选出因布线挤压、金属屑残留造成的隐性缺陷。不少企业为赶交付跳过此环节,结果现场送电时跳闸甚至烧毁控制器,得不偿失。
在渝中区音迪娱网络技术的日常品控中,我们还会对每台动力柜进行温升预测试——通以额定电流运行2小时,用红外热像仪监测各连接点温升,要求不超过65K。这能提前发现螺栓松动或接触不良的隐患。
电气成套设备的质量不是“测出来的”,而是“做出来的”。从钣金折弯的每一道痕,到线束绑扎的每一个卡扣,再到耐压仪上跳动的数字,每个环节都值得较真。希望这篇关于配电箱、动力柜、照明箱的工序拆解,能帮助您在下一次选型或验收时,多一个判断的维度。